Consultation de produits
Votre adresse e-mail ne sera pas publiée. Les champs requis sont marqués *

Éléments chauffants à immersion industrielle : densité de watts, matériaux et prévention des pannes
Sep 23,2026
Guide de sélection des radiateurs à bande céramique : densité de watts, dimensionnement et limites de température
Sep 16,2026
Thermocouple de type B : plage de températures élevées, précision et guide de sélection
Sep 09,2026Dans une usine de transformation alimentaire du Midwest, une bride chauffante de remplacement dans un réservoir d'eau chaude de 6 000 L est tombée en panne après 11 semaines. L'unité délivrait 36 kW à partir d'une bride de 12 pouces, ce qui signifiait une densité en watts proche de 38 W/cm². Dans une eau d'une dureté de 180 ppm, cette spécification forme une fine couche de calcaire et la température de la gaine dépasse 400 °C même lorsque l'eau se trouve à 82 °C.
Un élément chauffant à immersion industrielle est un élément chauffant à résistance conçu pour être immergé directement dans un liquide ou un gaz. Il n’est jamais conçu pour rayonner de la chaleur à l’air libre ; il transfère l'énergie à travers une gaine métallique dans le milieu environnant. La durée de vie est moins déterminée par la qualité de la bobine que par trois choix de spécifications effectués avant l'émission du bon de commande : la densité en watts, le style de montage et la métallurgie de la gaine.
La densité de watts — puissance totale divisée par la surface chauffée de la gaine, exprimée en W/cm² — est le premier chiffre qu'un ingénieur doit fixer. Il contrôle la vitesse de chauffe et la température de la gaine, et donc la durée de vie des éléments.
La gaine est toujours plus chaude que le liquide qui la touche. À mesure que la densité de watts augmente, cet écart se creuse et chaque mécanisme de dégradation s’accélère : le tartre se dépose plus rapidement, le pétrole se carbonise, l’attaque des chlorures devient plus agressive. Les limites de densité de watts appartiennent au liquide et non au catalogue.
Densité de puissance maximale pratique par fluide caloporteur (W/cm²)
Un élément de 38 W/cm² dans de l'eau plate n'est pas « plus puissant » : c'est une source de chaleur qui dépasse la capacité du liquide à évacuer la chaleur. L'ébullition locale crée une couverture de vapeur, le tartre se lie à la surface chaude et l'élément ne s'ouvre pas.
| Moyen | Maximum recommandé | Mode de défaillance en cas de dépassement |
| Eau agitée | 20-23 W/cm² | Couverture antitartre et vapeur |
| De l'eau, toujours | 8-12 W/cm² | Ébullition locale, dépôt de tartre |
| Huile thermique | 5-8 W/cm² | Cokéfaction et grillage de la gaine |
| Solutions caustiques | 10-15 W/cm² | Fissuration par corrosion sous contrainte |
Pour les réservoirs qui ont besoin d’une puissance totale plus élevée sans pousser la densité en watts dans la zone dangereuse, la réponse est une surface plus chauffée, pas une gaine plus chaude. Un chauffage à bride haute puissance répartit la charge sur un faisceau plus grand et maintient chaque tube dans sa plage de sécurité.
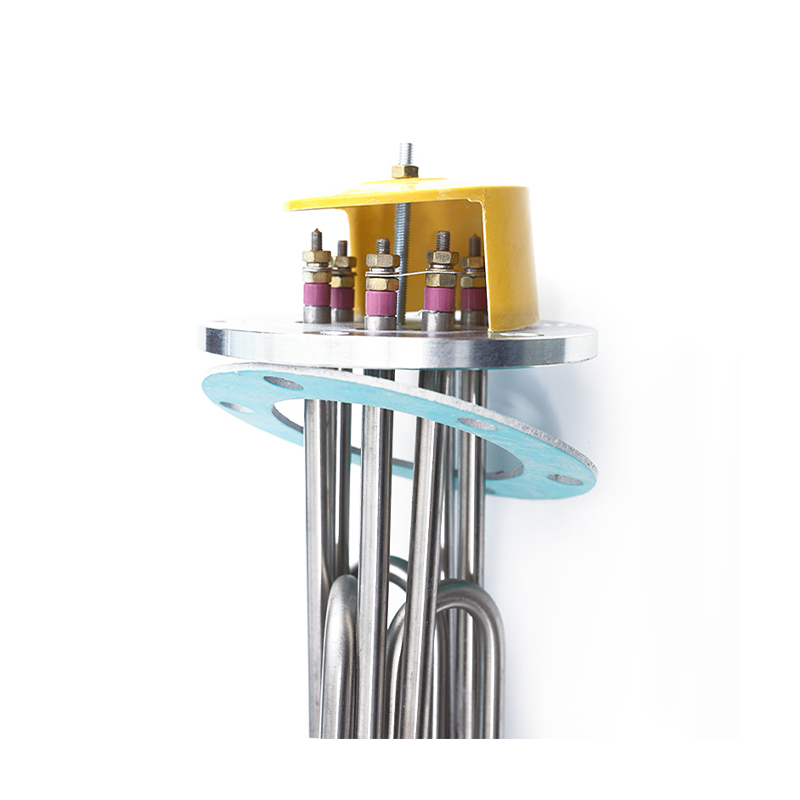 Bride chauffante haute puissance pour grands réservoirs Ce thermoplongeur monté sur bride répartit une puissance élevée sur un grand faisceau de tubes, garantissant ainsi une densité thermique sûre pour les processus nécessitant plus de 10 kW. Voir le produit →
La deuxième décision est mécanique : comment l'élément s'attache au navire. Deux modèles dominent : les thermoplongeurs à bride pour les grands réservoirs et les réchauffeurs à bouchon fileté pour les petits récipients, et le choix est contrôlé par le volume du récipient, la construction des parois et l'accès pour la maintenance.
Un montage à bride est préférable lorsque le faisceau doit être tiré pour le nettoyage, que le réservoir est équipé d'une buse adaptée ou que le processus s'exécute au-dessus de 10 kW. La bride supporte le poids du paquet et le joint scelle le récipient à la pression de fonctionnement. Pour les installations extérieures ou lavables, spécifiez un radiateur à bride étanche entièrement immergé afin que la boîte de jonction reste sèche.
 Thermoplongeur à bride pour montage sur cuve Une conception de bride durable avec des matériaux résistants à la corrosion convient aux réservoirs dotés de buses ou de zones de lavage assorties, garantissant un fonctionnement étanche et fiable. Voir le produit →
Les réchauffeurs filetés sont la configuration par défaut pour les fûts, les réservoirs de mélange et les surpresseurs de pipeline d'une puissance inférieure à environ 15 kW. Le raccord fileté se visse directement dans un demi-raccord, ce qui réduit les coûts d'installation et assure une étanchéité fiable en service basse pression.
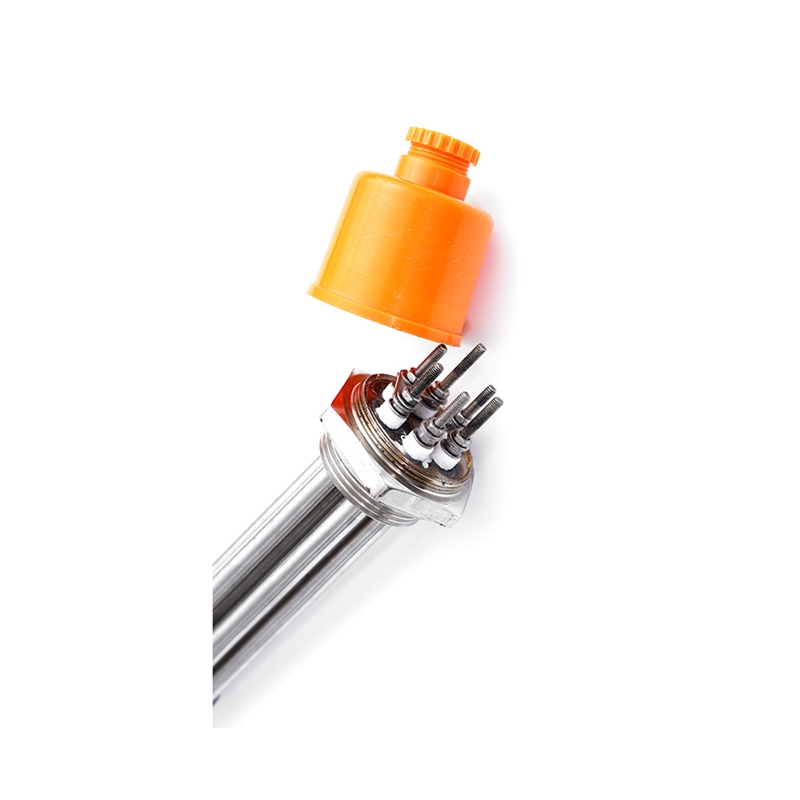 Thermoplongeur à filetage hexagonal pour petits récipients Le type de bouchon fileté s'adapte aux fûts et aux réservoirs de mélange de moins de 15 kW, offrant une installation facile, un montage stable et une étanchéité fiable à basse pression. Voir le produit →
La gaine est le seul matériau en contact avec le liquide du procédé. C'est lui (et non le fil de résistance) qui fixe la limite de corrosion et la température de fonctionnement maximale autorisée de l'ensemble complet.
| Liquide ou procédé | Matériau de la gaine | Température maximale de la gaine |
| Eau neutre | Acier inoxydable 304 | 400°C |
| Eau avec des chlorures | Inox 316 / 316L | 400°C |
| Huile thermique | Acier inoxydable 304 or copper | 400°C |
| Bains caustiques/alcalins | Incoloy 800 | 650°C |
| Acides organiques doux | Cuivre ou Incoloy 840 | 650°C |
Une erreur fréquente sur le terrain consiste à passer de l'acier inoxydable 304 à l'acier inoxydable 316 pour la résistance aux chlorures tout en conservant la même densité de watts. Le changement d’alliage favorise la corrosion et non le tartre. Les gaines en cuivre transfèrent bien la chaleur mais échouent rapidement dans les acides dilués et sont interdites dans de nombreuses usines alimentaires.
La plupart des défaillances prématurées des éléments d'immersion sont des défaillances liées aux conditions de fonctionnement et non à des défauts de fabrication. Un examen des éléments défectueux dans les usines alimentaires, chimiques et pétrolières montre que trois causes dominent chaque lot.
La prévention commence dès la spécification. Câblez un dispositif de coupure de niveau de liquide bas dans le contacteur du chauffage afin que l'élément ne puisse pas être alimenté en dessous de la ligne de submersion minimale, et vérifiez le couple des bornes à chaque cycle de maintenance. Parce que les mêmes erreurs de calcul se répètent dans tous les secteurs, le paramètres de sélection pour un élément chauffant à immersion industrielle doivent être examinés par rapport aux conditions de fonctionnement réelles avant de commander.
Le dimensionnement commence par la demande de chaleur du procédé et non par le volume du réservoir. Le raccourci courant – un kilowatt augmente 10 L d’eau d’environ 11 °C par heure – ignore la température initiale, le temps de chauffage autorisé et la perte de chaleur continue des parois de la cuve.
La cohérence de la fabrication est également importante. Xinghua Yading Electric Heating Element Co., Ltd. (Yading), un fournisseur dont la production annuelle déclarée est supérieure à 500 000 éléments, maintient une épaisseur de paroi et une qualité terminale uniformes d'un lot à l'autre. Une usine qui examine sa configuration de chauffage par immersion peut entamer une révision des spécifications avec l'usine via le page de contact .
Pour une eau en circulation propre, 20-23 W/cm² est le maximum pratique. Sans circulation, restez entre 8 et 12 W/cm². L'huile thermique doit rester à 5-8 W/cm² pour éviter la cokéfaction. L’eau dure abaisse toutes les limites.
Pas avec la même densité de watts et les mêmes paramètres de contrôle. Un élément sûr à 20 W/cm² dans l'eau carbonisera l'huile car le film d'huile ne peut pas évacuer la chaleur assez rapidement. Si un réservoir change de produit, recalculez la limite de densité en watts pour le nouveau liquide.
Réduisez la densité en watts, ajoutez de la circulation ou de l'agitation et planifiez un détartrage régulier. Câblez un dispositif de coupure de niveau de liquide bas dans le contacteur afin que l'élément ne puisse pas fonctionner à sec pendant le retrait du réservoir.
Avec une densité de watts correcte, une gaine compatible et un fonctionnement entièrement immergé, les éléments en acier inoxydable dans l’eau traitée durent généralement trois à six ans. Les éléments en matière de détartrage ou de cokéfaction dépassent rarement un à deux ans. Les inspections semestrielles sont une pratique courante.
Guide de sélection des radiateurs à bande céramique : densité de watts, dimensionnement et limites de température
Sep 16,2026
No previous article
Jan 01,1970Votre adresse e-mail ne sera pas publiée. Les champs requis sont marqués *